
О чем речь? Горячая сварка отличается от холодной тем, что для соединения деталей необходим предварительный подогрев заготовок. Так, их сначала расплавляют, а затем скрепляют.
На что обратить внимание? Горячую сварку, например, чугуна, необходимо осуществлять без пауз, на больших токах, пока не будет завершена процедура. Если объемы большие, должны по очереди работать два сварщика.
Вопросы, рассмотренные в материале:
- Суть горячей сварки
- Технология горячей сварки
- Виды горячей сварки
- Тонкости горячей сварки чугуна
- Часто задаваемые вопросы о горячей сварке
Суть горячей сварки
Термином «сварка» принято обозначать ряд методов, используемых для обработки заготовок (деталей) из однородного материала, в ходе которого образуется неразъемное соединение.

Сварочные технологии делятся на две большие группы – «холодную» и «горячую» сварку. В первом случае применяется деформирование с помощью давления, а во втором – нагревания. В обоих видах сваривания для запуска процесса необходим внешний источник энергии.
Сварочные технологии, предусматривающие объединение заготовок путем деформирования под давлением, относят к механическим. При применении термических методов сварки металлические детали соединяются благодаря перемешиванию в так называемой сварочной ванне их расплавов с расплавленным присадочным материалом. Помимо применения этих способов по отдельности, нередко их используют в комплексе, нагревая, а затем плотно прижимая соединяемые элементы.
Технология горячей сварки
Технологический процесс горячей сварки включает:
- подготовку поверхностей;
- предварительное нагревание соединяемых кромок;
- сваривание (формирование шва);
- охлаждение.
Способы подготовки металла к сварке выбираются в зависимости от характера работ. В любом случае поверхность соединяемых кромок должна быть тщательно очищена от грязи, масла и окислов. Кроме того, выполняется механическая обработка (разделка, удаление грубых дефектов, выравнивание и т. п.).
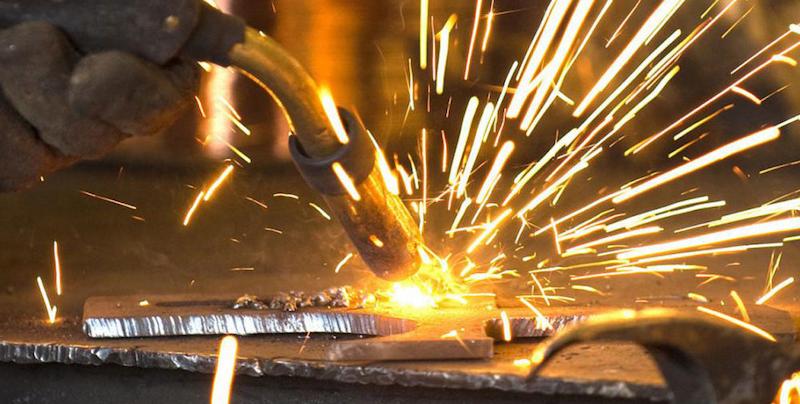
Применяя метод горячей сварки, необходимо контролировать сварочную ванну, так как жидкий расплавленный металл может вытекать из нее. Кроме того, нередко наплавленный материал требует формовки. С этой целью могут, например, использоваться графитовые пластины, скрепленные с помощью формовочной массы (жидкое стекло с добавлением кварцевого песка и т. п.).
Затем форму просушивают в печи или с помощью переносного нагревательного устройства, постепенно увеличивая температуру от +60 до +120 °С. После сваривания заготовки медленно охлаждают, укрыв изделия слоем теплоизолирующего материала (листами асбеста, песком, шлаком и т. п.). Можно оставить их остывать вместе с печью или горном.
На промышленном производстве для устранения дефектов литья, ремонтной сварки и других целей пользуются разными способами нагревания металла и оборудованием. К примеру, литейные цеха, производящие запасные части для автомобилей и тракторов, обычно оборудуются конвейерными печами. Ремонт деталей выполняется с помощью муфельных печей или горнов с открытыми кожухами. Крупногабаритные металлоизделия ремонтируют, нагревая с помощью временных устройств, сложенных из огнеупорных кирпичей, например, печей-ям в земляных полах. Сваривание выполняют с помощью плавящихся электродов, стержни которых изготовлены из чугуна марки А или Б.
Виды горячей сварки
На современном производстве применяют различные виды термической сварки – дуговую, газовую, лучевую, термитную и электрошлаковую.
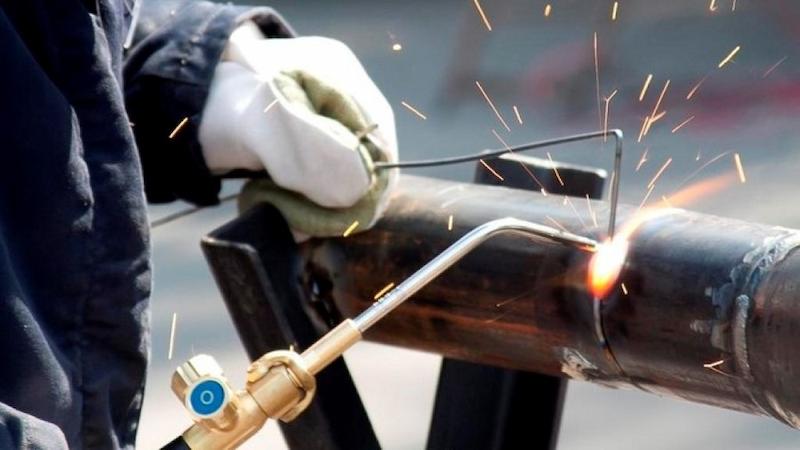
Такая разновидность горячей сварки металла, как ручная дуговая, предусматривает формирование шва посредством плавления металла соединяемых кромок на относительно небольших отрезках за счет тепловой энергии горения электрической дуги, длина которой определяет скорость формирования сварочной ванны и температуру расплава. Сварочные технологии, относящиеся к этой группе, отличает друг от друга степень самостоятельности процесса. По этому признаку различные методы могут быть:
- ручными;
- полуавтоматическими;
- автоматическими.
Ручная дуговая сварка или MMA (Manual Metal Arc) отличается тем, что процесс полностью контролируется сварщиком. При сваривании полуавтоматом присадочный материал автоматически подается в зону плавления одновременно с зажиганием дуги.
Автоматическая горячая сварка выполняется аппаратом, который работает согласно определенному алгоритму, предусматривающему выполнение полного цикла операций для формирования неразъемного соединения между двумя заготовками.
В первом случае основная нагрузка и ответственность за процесс ложатся на сварщика. Во втором – работу специалиста облегчает автоматизированная подача проволоки. В третьем – горячую сварку проводит аппарат, опираясь на положенный алгоритм действий.
Газовая сварка отличается от дуговой тем, что на нагревание материала заготовок уходит заметно больше времени (это касается также остывания сформированных швов). По этой причине данная сварочная технология в основном применяется для соединения деталей из листового металла относительно небольшой толщины. Также этим методом выполняют наплавку присадочного материала. Невысокую скорость процесса компенсирует то, что для сваривания не нужно подключаться к электросети (оборудование автономно и мобильно).
Формирование сварных соединений осуществляется за счет термического воздействия на металл заготовок посредством факела газовой горелки. Такие аппараты работают благодаря сгоранию разных газов – пропана, водорода, ацетилена. В отдельных случаях используются пары бензина или керосина. Также в формировании шва задействуется присадочный материал в виде металлических прутков или проволоки.
Лучевая или лазерная сварка выполняется за счет воздействия на металл заготовок и присадочный материал лазерным лучом или электронной пушкой. Такую обработку кромок свариваемых деталей отличает высочайшая точность, что позволяет использовать ее в производстве компонентов электронных устройств. К «горячим» эти сварочные технологии можно отнести довольно условно, так как в ходе формирования соединений практически не происходит нагревания заготовок.
Термитная горячая сварка, используемая для соединения заготовок из металла, получила свое название благодаря тому, что для нагревания кромок используется тепловая энергия от сгорания термитного порошка магниевых и алюминиевых частиц с оксидом железа. При горении термит плавит материал соединяемых элементов, а также выступает в роли присадки. Для его воспламенения могут применяться:
- бикфордов шнур;
- пиротехнический патрон;
- электрический разряд.
Сгорая, термитная смесь увеличивает температуру до +3000 °C. Этого достаточно, чтобы сваривать такой крупногабаритный металлопрокат, как железнодорожные рельсы.
Электрошлаковая сварка может применяться для соединения заготовок из металла практически любой толщины – от листовой стали толщиной в несколько сантиметров до крупногабаритных деталей. Сваривание происходит за счет работы подвижных ползунов. Флюс используется в процессе формирования швов и не только проводит электрический ток, участвуя в создании и горении дуги, но и защищает расплав от контакта с атмосферным кислородом. Существенным недостатком этой технологии, которая применяется для работы с массивными деталями, является высокий расход материалов.
Тонкости горячей сварки чугуна
Сплавы – материалы, полученные путем плавления двух или более металлов. В свою очередь, чугун – это сплавы углерода с железом. По сути, он представляет собой железо, насыщение которого углеродом составляет от 2,14 до 6, 67 %. Это позволяет кардинально изменить свойства металла, который утрачивает вязкость и пластичность, становясь жестким и хрупким. Сварка чугунных заготовок требует применения специфических технологий.
Благодаря крайне высокой углеродистости чугун обладает коррозионной стойкостью и хорошо ведет себя при литье, что позволяет широко использовать его в производстве литых декоративных элементов, которые устанавливаются вне помещений. Из-за высокой жаропрочности такой металл также применяют в качестве материала для различных печей.
Существует много способов нагревания при сварке чугунных заготовок (от +600 до +650 °C). После формирования сварного соединения металл охлаждается постепенно, чтобы произошла его графитизация без образования белого чугуна и растрескивания материала в околошовной зоне. Сваривание выполняется электродами типа ОМЧ-1 с чугунными стержнями и специальной обмазкой.
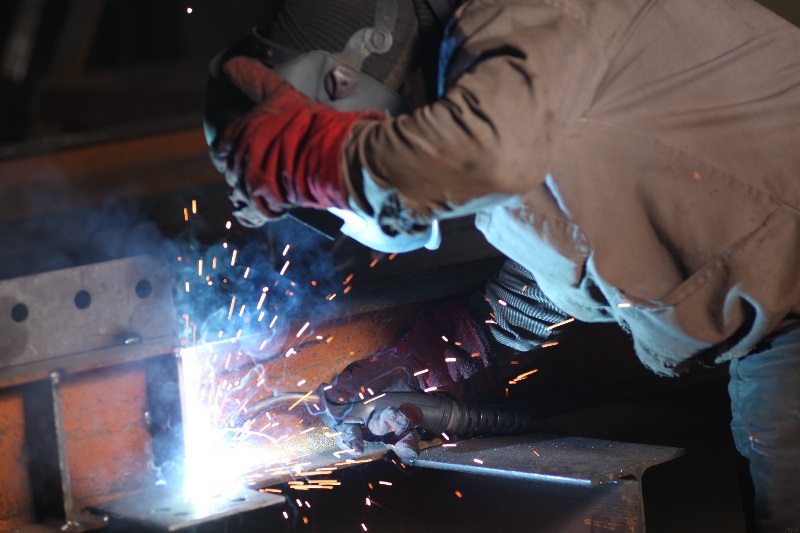
Такая технология позволяет формировать качественные сварные соединения, но ее применение ограничено сложностью технологического процесса и большими энергозатратами на предварительный нагрев заготовок.
Чугунные детали чаще всего соединяют с помощью дуговой сварки. Предварительное нагревание металла активизирует диффузию молекул. Однако, используя данную технологию, важно тщательно контролировать температурный режим – соединяемые кромки не следует быстро нагревать и охлаждать. Процесс должен выполняться так:
- В ходе подготовки соединяемых заготовок необходимо устранить серьезные дефекты. К примеру, концы трещин на кромках деталей засверливаются, а продукты окисления металла удаляются металлическими щетками.
- Поверхность металла необходимо зачистить, обезжирить, а затем соединить заготовки.
- На следующем этапе детали нагревают, помещая в специальные электрические печи.
- Далее с помощью пламени газовой горелки формируется плотный шов. Начинают сварку, направляя факел перпендикулярно поверхности стыка деталей, а затем постепенно разворачивают на требуемый угол.
Горелка должна располагаться в нескольких миллиметрах от поверхности заготовок. Время воздействия на металл и интенсивность горения настраиваются в зависимости от параметров соединяемых деталей и характера выполняемых операций.
Предотвратить растрескивание материала швов и околошовной зоны позволяет контроль температурного режима как при нагревании заготовок, так и во время их охлаждения. Для профилактики возникновения трещин на поверхности металла создается специальная оксидная пленка, которая защищает расплав от контакта с атмосферным кислородом. Медленное снижение температуры обеспечивает функционал современных печей, а также своевременное удаление оксидов.
Почему следует обращаться именно к нам
Мы с уважением относимся ко всем клиентам и одинаково скрупулезно выполняем задания любого объема.
Наши производственные мощности позволяют обрабатывать различные материалы:
- цветные металлы;
- чугун;
- нержавеющую сталь.
При выполнении заказа наши специалисты применяют все известные способы механической обработки металла. Современное оборудование последнего поколения дает возможность добиваться максимального соответствия изначальным чертежам.
Для того чтобы приблизить заготовку к предъявленному заказчиком эскизу, наши специалисты используют универсальное оборудование, предназначенное для ювелирной заточки инструмента для особо сложных операций. В наших производственных цехах металл становится пластичным материалом, из которого можно выполнить любую заготовку.
Преимуществом обращения к нашим специалистам является соблюдение ими ГОСТа и всех технологических нормативов. На каждом этапе работы ведется жесткий контроль качества, поэтому мы гарантируем клиентам добросовестно выполненный продукт.
Благодаря опыту наших мастеров на выходе получается образцовое изделие, отвечающее самым взыскательным требованиям. При этом мы отталкиваемся от мощной материальной базы и ориентируемся на инновационные технологические наработки.
Мы работаем с заказчиками со всех регионов России. Если вы хотите сделать заказ на металлообработку, наши менеджеры готовы выслушать все условия. В случае необходимости клиенту предоставляется бесплатная профильная консультация.
Часто задаваемые вопросы о горячей сварке
Что такое горячие и холодные трещины при сварке?
Горячим растрескиванием принято называть возникновение трещин в материале мест соединения или металле околошовной зоны, которое происходит между зернами в ходе кристаллизации расплава при температуре от +1000 °C и выше, а холодным – разрушение в ходе охлаждения, когда расплавленный металл достигает твердожидкого состояния (порядка +300 °C). Такие дефекты обычно возникают в корневом шве или на границе между валиком и основным материалом соединяемых деталей.
Что такое сварка горячим воздухом?
Горячий воздух используют для сварки деталей из термопластиков (эти материалы обладают способностью под действием высокой температуры становиться высокоэластичными или вязкотекучими). Толщина заготовок составляет от 1 мм до 1 см. Разогретую рабочую часть специального инструмента располагают вплотную или на небольшом расстоянии от соединяемых поверхностей. Под термином «сварка горячим воздухом» может скрываться одна из двух разных технологий. Иногда речь идет о прутковой сварке полимерных труб, конструктивных элементов и деталей или о соединении внахлест краев тентов, баннерных тканей и прочих подобных материалов.
Какие использовать электроды для горячей сварки?
Наибольшей популярностью традиционно пользуются электроды, стержни которых покрыты рутиловыми обмазками. Последние позволяют легко поджигать дугу и поддерживать ее стабильное горение. Если используется основное покрытие, соединяемые кромки нуждаются в тщательной подготовке – их необходимо зачистить и удалить окалину, ржавчину и масляную пленку. В противном случае возникнут трудности с поджигом дуги и ее стабильным горением. Горячая сварка металлических труб относится к постоянно развивающимся и широко востребованным методам. Выше были рассмотрены основные разновидности термических сварочных технологий, из которых можно выбрать оптимальный вариант для выполнения конкретных работ.